- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy

Si përmirësojnë cilësinë dhe qarkullimin e telave të bakrit, fabrikat e rrotullimit me tela të sheshta
Duke u mbështetur në 16 vjet përvojë në formimin e metaleve nëJiangsu Goodroller Machinery Co., Ltd. (GRM), ky artikull shqyrton se sa moderneMulliri i rrotullimit me tela të sheshtës— veçanërisht konfigurimet modulare Dy-High dhe Four-High — japin përfitime të matshme në cilësinë dhe xhiron e telit të sheshtë bakri. Ne mbulojmë bazat teknike, krahasojmë konfigurimet në një tabelë të strukturuar, ndajmë skenarët e zbatimit të botës reale në sektorët e transformatorëve, fotovoltaikëve dhe motorëve EV dhe u përgjigjemi pyetjeve që prodhuesit na bëjnë më shpesh.
Pse Rolling Beats Vizatimi për tel bakri të sheshtë
Kam kaluar më shumë se një dekadë duke parë prodhuesit e telave të sheshta të bakrit që luftojnë me të njëjtin kompensim: vizatimi të jep formë, por gjithashtu të jep konsumim, defekte sipërfaqësore dhe një shpejtësi tavani në linjë. Rrotullimi ndryshon atë ekuacion. Kur kaloni telin e rrumbullakët të bakrit përmes një sërë mbajtësesh rrotullash precize në vend që ta tërhiqni atë përmes bombolave, ju eliminoni plotësisht humbjen e mbulesës dhe fitoni një nivel kontrolli dimensional që vizatimi thjesht nuk mund të përputhet.
Në GRM, ne e kemi përpunuar këtë qasje që nga origjina jonë si Zhangjiagang Hongxinyuan Technology në 2008. Pas një ristrukturimi strategjik në 2015, ne dyfishuam atë që bëjmë më së miri - dizajnimin e mullinjve inteligjente të petëzimit me saktësi që zgjidhin pengesat reale të prodhimit. TëMulliri i rrotullimit me tela të sheshtësne ndërtojmë sot janë rezultat i atij fokusi.
Avantazhi kryesor është mekanik. Rrotullimi deformon metalin përmes forcave shtypëse midis rrotullave rrotulluese, që do të thotë:
- Nuk ka veshje të peshores.Jetëgjatësia e rrotullës matet në muaj, jo me ndërrime, dhe zëvendësimi i rrotullës është i parashikueshëm dhe jo reaktiv.
- Finim më i mirë i sipërfaqes.Rrotullimi i ftohtë prodhon një sipërfaqe më të lëmuar, më uniforme sesa vizatimi - kritike për smaltimin ose shtresëzimin në rrjedhën e poshtme.
- Shpejtësi më të larta të linjës.Pa fërkimin dhe akumulimin e nxehtësisë së vizatimit të kapakut, ju mund ta shtyni xhiron dukshëm më të lartë. Linjat tona të integruara të prodhimit të telit të sheshtë bakri arrijnë shpejtësi projektimi prej 400 m/min.
- Toleranca më të forta.Kombinimi i stendave të mullirit me ngurtësi të lartë dhe reagimet e matjeve në internet na lejon të mbajmë tolerancat e trashësisë deri në ±0,005 mm.
Në praktikë, kam parë klientët të ulin kostot e tyre të konvertimit për ton me 15–25% thjesht duke kaluar nga një proces me tela të sheshtë të bazuar në vizatim në një linjë rrotullimi të integruar. Ky nuk është një numër teorik – ai vjen nga shpenzimet e reduktuara të mjeteve, më pak refuzime cilësore dhe kohë më të shpejta të ciklit.
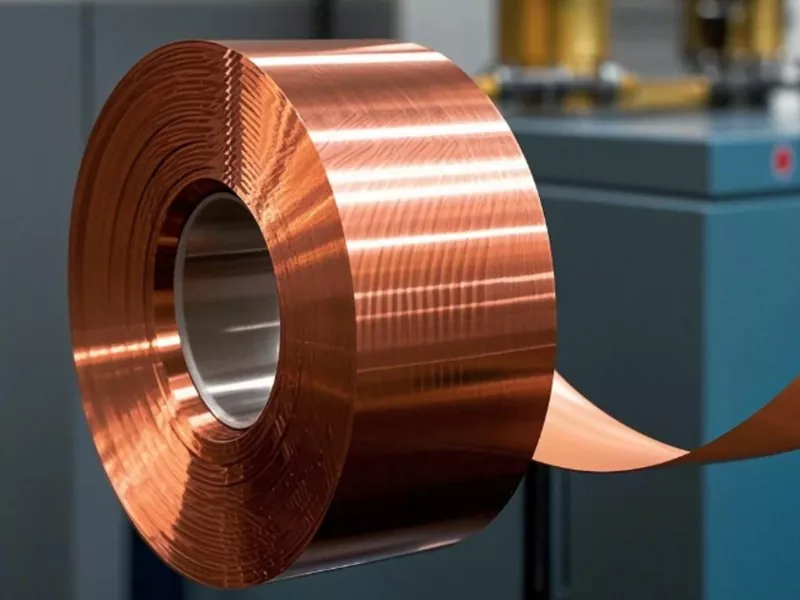
Si funksionon në të vërtetë një fabrikë rrotullimi me tela të sheshtë
Njerëzit shpesh më pyesin se çfarë ndodh në të vërtetë brenda njëMulliri i rrotullimit me tela të sheshtë. Parimi është i drejtpërdrejtë, por inxhinieria pas tij nuk është.
Një linjë tipike e integruar fillon me një fitim vertikal të mbështjelljes që ushqen tela bakri të rrumbullakët - deri në Ø8 mm në konfigurimet tona standarde - në një seksion vizatimi me shumë vegla. Prej andej, teli kalon nëpër një sërë stendash rrotullash. Çdo stendë zvogëlon trashësinë dhe, kur pajiset me rrotulla, kontrollon gjerësinë. Midis stendave, lustrimi në internet dhe mbledhja e pluhurit e mbajnë sipërfaqen të pastër. Në fund, një sistem i matjes së trashësisë dhe gjerësisë me bazë lazer ofron reagime në kohë reale për PLC, i cili rregullon automatikisht boshllëqet e rrotullave për të kompensuar zgjerimin termik, konsumimin e rrotullës ose ndryshimin e materialit në hyrje.
Ja se si duket në një konfigurim tipik të linjës GRM:
| Komponenti | Specifikimi | Sasia |
|---|---|---|
| Qëndrim për pagesë vertikale të spirales | — | 1 set |
| Makinë vizatimi me gjashtë die | DLF6D/500 | 1 set |
| Mulliri i parë i rrotullimit me dy të larta | Ø300 mm | 1 njësi |
| Mulliri i parë Edger | Ø155 mm | 1 njësi |
| Mulliri i dytë i rrotullimit me dy të larta | Ø200 mm | 1 njësi |
| Mulliri i dytë Edger | Ø155 mm | 1 njësi |
| Mulliri i tretë i rrotullimit me dy të larta | Ø160 mm | 1 njësi |
| Koleksioni në internet i lustrimit dhe pluhurit | — | 1 set |
| Matja në internet e trashësisë dhe gjerësisë | E bazuar në lazer, me lak të mbyllur | 1 set |
| Makinë tërthore të marrjes | Dredha-dredha automatike | 1 set |
Linja funksionon me një shpejtësi maksimale të projektimit prej 400 m/min dhe përpunon telin hyrës deri në Ø8 mm në tela të sheshtë të përfunduar me trashësi që varion nga 2,0-12 mm dhe gjerësi nga 0,5-4,0 mm. Për tela më të imët - mendoni shiritin fotovoltaik ose telin mikro të sheshtë preciz - ne konfigurojmë një konfigurim të ndryshëm me diametra më të vegjël rrotullash dhe raporte shpejtësie më të larta.
Dy-High vs. Four-High: Zgjedhja e konfigurimit të duhur
Kjo është pyetja që kam më shpesh nga menaxherët e prodhimit që vlerësojnë një linjë të re. Përgjigja e shkurtër: varet nga lëndët e para dhe kërkesat tuaja të produktit të përfunduar. Përgjigja më e gjatë përfshin disa kompromise praktike inxhinierike.
JonëMulliri i rrotullimit me tela të sheshtëspërdorni një dizajn modular që mbështet njësitë e petëzimit me dy të larta ose njësitë e petëzimit me katër të larta, dhe në shumë raste, një konfigurim hibrid funksionon më mirë.
| Parametri | Mulliri rrotullues me dy të larta | Mulliri me petëzimi me katër të larta |
|---|---|---|
| Rregullimi i rrotullës | Dy rrotulla pune, kontakt direkt me materialin | Dy rrotulla pune + dy rrotulla rezervë |
| Diametri tipik i rrotullës së punës | 160–300 mm (varg standardi GRM) | Rrotulla pune më të vogla, rrotulla më të mëdha rezervë |
| Aftësia reduktuese | E moderuar për kalim; ideale për kalime të përafërta dhe të ndërmjetme | Reduktim më i lartë për kalim; më mirë për mbarim dhe matës të hollë |
| Saktësia dimensionale | Mirë; Gjerësia ±0,01 mm e arritshme me skaj | E shkëlqyeshme; ±0.005 mm trashësi e arritshme |
| Cilësia e sipërfaqes | E mirë për tela të sheshtë të përgjithshme | Superiore; kritike për smaltimin dhe veshjen |
| Faza tipike e aplikimit | Rrotullim i përafërt dhe i ndërmjetëm | Rrotullim përfundimtar, shirit i hollë, tel me raport të lartë aspekti |
| Kompleksiteti i mirëmbajtjes | Më e ulët; më pak rrotulla për të menaxhuar | Më e lartë; Kërkohet mirëmbajtja e rrotullës rezervë |
| Më e përshtatshme për | Përçues transformatorësh, CTC, seksione tërthore më të mëdha | Tel për flokë EV, lidhëse precize, fjongo e hollë PV |
Rregulli im i përgjithshëm: nëse produkti juaj i përfunduar është më i trashë se 3 mm ose më i gjerë se 6 mm, filloni me një konfigurim Dy-High për pjesën më të madhe të reduktimit, më pas shtoni një mbështetëse përfundimi Katër-High nëse keni nevojë për toleranca më të forta. Për çdo gjë më të hollë - mendoni përçuesit e flokëve EV ose shiritin e hollë fotovoltaik - shkoni Katër-High nga faza e përfundimit e tutje. Rrotullat më të vogla të punës në një mulli me katër nivele të larta ushtrojnë presion më të lartë kontakti me më pak rrafshim të rrotullës, gjë që është pikërisht ajo që ju nevojitet kur jeni duke ndjekur kontrollin e trashësisë në nivel mikron.
Ne ua kemi dorëzuar të dy konfigurimet klientëve në të gjithë sektorët e elektronikës, prodhimit të pajisjeve, sustave precize dhe fotovoltaikeve të reja të energjisë. Qasja modulare do të thotë që një klient mund të fillojë me një linjë Dy-High dhe të shtojë stendat Four-High më vonë ndërsa përzierja e tyre e produkteve evoluon - pa anuluar të gjithë investimin.
Fitimet e cilësisë që mund të matni
Kur flas me menaxherët cilësorë, ata nuk duan mbiemra. Ata duan numra. Pra, ja çfarë ofrojnë në të vërtetë mullinjtë tanë Rolling me tela të sheshtë:
Toleranca e trashësisë:±0,005 mm në tela të sheshtë bakri të përfunduar në kushte të qëndrueshme. Kjo është afërsisht një e pesta e trashësisë së një floku të njeriut, e mbajtur vazhdimisht mbi një spirale të tërë.
Toleranca e gjerësisë:±0,01 mm, i menaxhuar nga mullinjtë e skajeve që ndodhen midis stendave kryesore të rrotullimit.
Drejtësia:Kombinimi i modelit të rrotullës me vijë të shkurtër stresi dhe kontrolli i saktë i tensionit midis mbajtëseve prodhon tela të sheshtë me drejtshmëri të shkëlqyer — kritike për mbështjelljen e automatizuar dhe përpunimin në rrjedhën e poshtme.
Mbarimi i sipërfaqes:Sistemi i lustrimit dhe grumbullimit të pluhurit në internet heq mbeturinat që rrotullohen përpara se të futen në sipërfaqe. Për klientët që e smaltin ose pllakëzojnë telin e tyre të sheshtë, kjo përkthehet drejtpërdrejt në më pak defekte të veshjes dhe forcë më të lartë dielektrike.
Duhet të përmend edhe një gjë që nuk shfaqet gjithmonë në fletët e specifikimeve: qëndrueshmëria në të gjithë spiralen. Është një gjë të godasësh ±0,005 mm në një kampion provë. Është tjetër që ta mbajmë atë tolerancë nga metri i parë deri në të fundit. Sistemi i kontrollit me unazë të mbyllur - matja me lazer që kthehet në PLC, e cila rregullon boshllëqet e rrotullave në kohë reale - është ajo që e bën të mundur këtë. Kemi pasur klientë të na thonë se normat e tyre të refuzimit në rrjedhën e poshtme ranë me më shumë se gjysmën pas kalimit në një linjë GRM, thjesht sepse ndryshimi dimensional nga spiralja në spirale u largua.
Fitimet në qarkullim: Nga vjen shpejtësia
Shpejtësia është numri i titullit, por dua të jem i sinqertë se nga vjen në të vërtetë.
Linja jonë standarde e integruar e telit të sheshtë bakri është vlerësuar për një shpejtësi maksimale të projektimit prej 400 m/min. Krahasoni atë me një linjë tipike të tërheqjes së makinerive me shpejtësi 150–200 m/min për seksione të krahasueshme tërthore, dhe po shikoni afërsisht një avantazh 2× të xhiros përpara se të merrni parasysh eliminimin e ndryshimeve të kapakut dhe kohëzgjatjen e ndërprerjes shoqëruese.
Por historia e vërtetë e xhiros nuk është vetëm shpejtësia e linjës. Është koha dhe rendimenti:
- Trajtimi manual i reduktuar.Për shkak se vizatimi, rrotullimi, matja dhe marrja janë të integruara në një proces të vazhdueshëm, nuk ka nevojë të ndaloni dhe të lëvizni bobinat midis fazave. Vetëm kjo mund të rikuperojë 2-3 orë kohë produktive për ndërrim.
- Më pak ndalesa të paplanifikuara.Asnjë shufër për t'u zëvendësuar do të thotë se nuk ka ndërprerje në mes të spirales për ndryshimet e veglave. Rregullimi i boshllëkut të rrotullimit është i motorizuar dhe i drejtuar nga receta, kështu që kalimi midis madhësive të produktit kërkon minuta dhe jo orë.
- Rendiment më i lartë.Tolerancat më të forta do të thotë se më pak material shkon në skrap. Për një prodhues të telave të sheshtë bakri me 500 tonë në muaj, duke reduktuar refuzimin nga 3% në 1,5% kursen afërsisht 7,5 ton bakër çdo muaj - një numër domethënës me çmimet aktuale të bakrit.
- Marrja e automatizuar.Makina e marrjes tërthore e mbyll telin automatikisht, me tension të qëndrueshëm dhe pa ndërhyrje manuale. Kjo zvogëlon koston e punës dhe rrezikun e dëmtimit të spirales gjatë trajtimit.
Në një projekt të kohëve të fundit, një klient me tel të sheshtë prej bakri të transformatorit zëvendësoi dy linja të veçanta vizatimi me një linjë të vetme rrotullimi të integruar GRM. Prodhimi i tyre mujor shkoi nga 180 ton në 310 ton me të njëjtin numër. Matematika për kthimin ishte nën 18 muaj.
Fotografitë e aplikacionit: Ku funksionojnë mullinjtë tanë
Mullinjtë tanë të rrotullimit me tela të sheshtë nuk janë një produkt i vetëm për të gjithë. Dizajni modular ekziston pikërisht sepse industri të ndryshme kanë kërkesa të ndryshme. Ja një vështrim i shpejtë se si ndryshon konfigurimi në tre sektorë kryesorë:
| Industria | Tela tipike e sheshtë e përfunduar | Konfigurimi i rekomanduar | Kërkesa kryesore e cilësisë |
|---|---|---|---|
| Përçuesit e transformatorëve | Trashësia 2,0–12 mm; Gjerësia 0,5–4,0 mm | 5-qëndrim Dy-High + Eger | Konsistenca dimensionale, përçueshmëria elektrike |
| Fjongo fotovoltaike | Trashësia 0,05–0,20 mm; Gjerësia 0,2–2,0 mm | Katër-lartë me shumë qëndrime | Toleranca e trashësisë ≤ ±0,005 mm për saldim uniform |
| Përçues me kapëse flokësh të motorit EV | Trashësia 1,0–3,0 mm; Gjerësia 3,0–8,0 mm | Përafërt me dy të larta + Finim me katër të larta | Kontur i skajit, drejtësi për dredha-dredha të automatizuar |
| Susta dhe lidhëse precize | Trashësia 0,1–1,0 mm | Katër-i lartë me lustrim | Mbarimi i sipërfaqes, kontrolli i rrezes së këndit |
Aplikacioni fotovoltaik është ai ku unë kam parë që kërkesa për tolerancë të shtrëngohet në mënyrë dramatike gjatë tre viteve të fundit. Ndërsa objektivat e efikasitetit të qelizave diellore rriten, prodhuesve të shiritit u kërkohet të mbajnë ndryshimin e trashësisë brenda ± 0,005 mm në të gjithë bobinën. Proceset më të vjetra të bazuara në vizatim luftojnë me këtë sepse veshja e mbulesës ndryshon seksionin tërthor gradualisht gjatë gjatësisë së spirales. Rolling, me reagime të mbyllura, e mban atë të qëndrueshme.
Për përçuesit e flokëve EV, sfida është e ndryshme. Ju duhet një kontur i pastër i skajit - këndi R në anën e telit të sheshtë duhet të jetë uniform, sepse çdo parregullsi shfaqet si një pikë e dobët në mbështjelljen e statorit. Ne e trajtojmë këtë me mullinj të dedikuar me gërshërë dhe një kalim përfundimtar që kontrollon në mënyrë specifike gjeometrinë e qosheve.
FAQ
Çfarë materialesh mund të përpunojë një fabrikë rrotullimi me tela të sheshtë?
Mullinjtë tanë janë projektuar kryesisht për bakri dhe lidhjet e bakrit, por e njëjta platformë trajton alumin, bakër të argjendtë, bakër të veshur me kallaj, nikel-bakër dhe tela të ndryshëm aliazh që përdoren në aplikime elektrike dhe elektronike. Materiali i rrotullës dhe trajtimi i sipërfaqes zgjidhen në bazë të materialit të pjesës së punës për të siguruar performancë të qëndrueshme dhe jetëgjatësi të rrotullimit.
A mund të filloj me një linjë Two-High dhe ta përmirësoj në Four-High më vonë?
po. Dizajni modular është i qëllimshëm. Shumë nga klientët tanë fillojnë me një linjë të përafërt dhe të ndërmjetme Dy-High, më pas shtojnë stendat e përfundimit Four-High kur përzierja e produkteve të tyre zhvendoset drejt telit të sheshtë më të hollë ose me precizion më të lartë. Sistemi i kontrollit dhe paraqitja e linjës janë krijuar për të akomoduar këtë lloj zgjerimi me faza pa kërkuar një rindërtim të plotë.
Cila është koha tipike e drejtimit për një linjë rrotullimi të personalizuar?
Për një linjë standarde të integruar të telit të sheshtë bakri, ne zakonisht citojmë 4-6 muaj nga konfirmimi i porosisë deri në testimin e pranimit në fabrikë. Konfigurimet e personalizuara - veçanërisht ato që përfshijnë diametra jo standarde të rrotullave ose kërkesa të specializuara për buzë - mund ta zgjasin atë afat kohor me 4-8 javë. Ne ofrojmë modelim 3D të linjës së prodhimit gjatë fazës së inxhinierisë, në mënyrë që klientët të mund të rishikojnë paraqitjen dhe rrjedhën e materialit përpara se të presim metalin.
Si e trajtoni mbështetjen pas shitjes për klientët jashtë shtetit?
Ne ofrojmë një kohë përgjigjeje globale 48-orëshe për mbështetjen teknike dhe mbajmë një rrjet inxhinierësh shërbimi që mund të udhëtojnë në vendet e klientëve për instalim, vënien në punë dhe zgjidhjen e problemeve. Diagnostifikimi në distancë është i disponueshëm përmes sistemit të kontrollit PLC për zgjidhje më të shpejtë të problemeve. Ne ofrojmë gjithashtu asistencë teknike gjatë gjithë jetës për pajisjet që kemi dorëzuar - ne nuk largohemi pas periudhës së garancisë.
A ofroni testimin e provës ose testimin e mostrës përpara blerjes?
po. Ne inkurajojmë klientët e mundshëm që të na dërgojnë mostrat e tyre hyrëse të telit dhe specifikimet e synuara. Ekipi ynë inxhinierik do të kryejë testime në një konfigurim të krahasueshëm në objektin tonë të provës dhe do të sigurojë një mostër të telit të sheshtë të përfunduar me një raport të plotë dimensional. Kjo u jep të dyja palëve një bazë të qartë, të mbështetur nga të dhënat për specifikimet e pajisjeve.
Nëse jeni duke vlerësuar një fabrikë rrotullimi me tela të sheshtë për prodhimin e telave të sheshtë bakri - qoftë për përçuesit e transformatorëve, shiritin fotovoltaik ose telin e fijeve të motorit EV - ekipi teknik në GRM është i disponueshëm për të diskutuar lëndën tuaj specifike të furnizimit, tolerancat e synuara dhe kërkesat e xhiros. Ne i kemi ndërtuar këto sisteme që nga viti 2008 dhe jemi të kënaqur me pyetjet e vështira.